


Als engagierter Anbieter von Zirkoniumbarren habe ich die komplizierte Reise aus erster Hand miterlebt, die sich diese Bars in hochwertige Zirkoniumblätter verwandeln. Die Rolling -Prozesse, die an dieser Transformation beteiligt sind, sind eine Mischung aus Wissenschaft, Technologie und Handwerkskunst, die für die Bestimmung der endgültigen Eigenschaften und der Qualität der Zirkoniumblätter entscheidend sind.
Erstvorbereitung
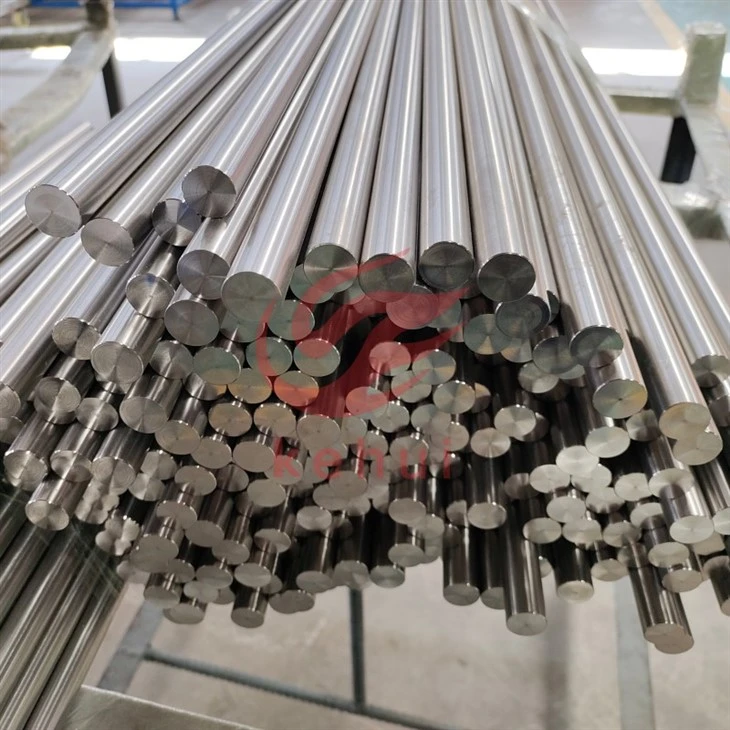
Bevor das eigentliche Rollen beginnt, die Zirkoniumstangen, wie z.ZR705 ZirkoniumstangeUndZR702 Zirkoniumstangemüssen sorgfältig inspiziert werden. Diese Inspektion umfasst die Überprüfung von Oberflächenfehlern, Rissen oder Einschlüssen, die den Rolling -Prozess oder die Qualität des Endprodukts beeinflussen könnten. Die Balken werden ebenfalls gemessen, um sicherzustellen, dass sie den erforderlichen Abmessungen und Spezifikationen entsprechen.
Sobald die Stangen die Inspektion bestanden haben, sind sie vorbeheizt. Vor - Heizung ist ein wichtiger Schritt, da es die Härte des Zirkoniums verringert und es verformbarer und leichter zu rollen macht. Die voraber Heizungstemperatur wird basierend auf der Art der Zirkoniumlegierung und den gewünschten Eigenschaften des Endblatts sorgfältig gesteuert. Für Zirkonium reicht die voraber Heiztemperatur typischerweise von 600 ° C bis 900 ° C. Dieser Temperaturbereich wird sorgfältig kalibriert, um die Duktilität des Materials zu optimieren und gleichzeitig unerwünschte Phasenänderungen zu verhindern.
Raues Rollen
Die erste Stufe des Rolling -Prozesses ist rau. In dieser Phase werden die vorgefertigten Zirkoniumstangen in einen Satz großer Durchmesserrollen eingespeist. Die Rollen sorgen für eine erhebliche Menge an Druck auf die Stäbe, wodurch ihre Dicke verringert und ihre Länge erhöht wird. Der raue Rolling -Prozess wird normalerweise in mehreren Pässen durchgeführt, wobei jeder Durchgang die Dicke der Stange um eine bestimmte Menge verringert.
Während des rauen Rollens befindet sich die Verformung des Zirkoniums hauptsächlich in Längsrichtung. Die Körner innerhalb der Zirkoniumstruktur verlängern und richten sich entlang der rollenden Richtung aus, was dazu beiträgt, die mechanischen Eigenschaften des Materials zu verbessern. Die Oberfläche des Materials in dieser Phase ist jedoch relativ rau, und die Dicke ist jedoch möglicherweise nicht über die Breite des Blattes gleichmäßig.
Die raue Rollmühle ist so ausgelegt, dass sie mit großer Maßstabsverformung umgehen, und die Rollen bestehen aus hochfestigen Materialien wie geschmiedetem Stahl, um den hohen Drücken standzuhalten. Die Geschwindigkeit der Rollen und der angelegte Druck werden sorgfältig gesteuert, um einen konsistenten und stabilen Rolling -Prozess zu gewährleisten.
Zwischenrollen
Nach dem rauen Rollen wird das Zirkonium mittelschwer. In dieser Phase wird die Dicke des Materials weiter reduziert und die Oberflächenbeschaffung verbessert. Die mittlere Rollmühle hat typischerweise kleinere Durchmesserrollen im Vergleich zur rauen Rollmühle, was eine genauere Kontrolle der Dicke und Oberflächenqualität ermöglicht.
Zwischenrollen werden auch in mehreren Pässen durchgeführt. Wenn die Dicke des Zirkoniums abnimmt, wird die Deformation komplexer und die Ausrichtung der Körner wird raffinierter. Der mittlere Rolling -Prozess hilft, alle verbleibenden Inhomogenitäten im Material zu beseitigen und die mechanischen Eigenschaften des Zirkoniums weiter zu verbessern.
Während des Zwischenrollens werden die Rollgeschwindigkeit und das Reduktionsverhältnis pro Pass basierend auf den Eigenschaften des Zirkoniums und der gewünschten endgültigen Dicke eingestellt. Die Temperatur des Materials wird ebenfalls überwacht und in einem bestimmten Bereich gehalten, um eine optimale Verformung zu gewährleisten. Wenn die Temperatur zu stark sinkt, kann das Material spröde und anfällig für Risse werden. Wenn die Temperatur zu hoch ist, kann das Material übermäßiges Kornwachstum auftreten, was die mechanischen Eigenschaften negativ beeinflussen kann.
Beenden rollen
Fertigrollen ist die letzte Phase des Rolling -Prozesses. In dieser Phase wird das Zirkoniumblech in seine endgültige Dicke und seine Abmessungen gerollt. Die Finish -Rollmühle hat die genaueste Steuerung über die Rollparameter, einschließlich der Rolllücke, der Rollgeschwindigkeit und des Drucks.
Das Hauptziel des Finish -Rollens ist es, die erforderliche Dicke, Oberflächenfinish und Flachheit des Zirkoniumblechs zu erreichen. Die Rollen, die im Finish -Rollen verwendet werden, sind stark poliert, um eine glatte Oberfläche zu erzeugen. Der Finish -Rolling -Prozess wird normalerweise bei einer niedrigeren Temperatur im Vergleich zu den vorherigen Stadien durchgeführt, um eine bessere Kontrolle über die Eigenschaften des Materials zu gewährleisten und jegliches Potenzial für eine Oberflächenoxidation zu minimieren.
Das Finish Rolling trägt auch dazu bei, die Kornstruktur des Zirkoniums weiter zu verfeinern, was seine Stärke, Duktilität und Korrosionsbeständigkeit verbessert. Das letzte Blatt wird dann beschnitten, um alle unregelmäßigen Kanten zu entfernen, und es wird erneut überprüft, um sicherzustellen, dass es allen erforderlichen Qualitätsstandards entspricht.

Glühen
Nach dem Rollen des Rollens werden die Zirkoniumblätter häufig einem Tempernprozess durchgeführt. Tempern ist ein Wärme -Behandlungsprozess, bei dem die Blätter auf eine bestimmte Temperatur erhitzt und dann mit einer kontrollierten Geschwindigkeit abgekühlt werden. Der Zweck des Tempers ist es, die während des Rolling -Prozesses erzeugten inneren Spannungen zu lindern, die Getreidestruktur zu verfeinern und die Duktilität und Formbarkeit des Materials zu verbessern.
Es gibt verschiedene Arten von Glühprozessen, wie z. B. volles Glühen, Stress -Relief -Glühen und Rekristallisationsglühen, die auf der Grundlage der Eigenschaften des Zirkoniums und den Anforderungen der endgültigen Anwendung ausgewählt werden. Beispielsweise wird die Rekristallisation Tanaling verwendet, wenn die Getreidestruktur vollständig entstanden ist, um die Duktilität und Zähigkeit des Materials zu verbessern.
Kaltes Rollen (optional)
In einigen Fällen kann nach dem Glühen kaltes Rollen angewendet werden. Kaltes Rollen wird bei Raumtemperatur durchgeführt und verwendet, um die Oberflächenfinish, die dimensionale Genauigkeit und die mechanischen Eigenschaften der Zirkoniumblätter weiter zu verbessern. Kaltes Rollen reduziert die Dicke der Blätter um eine kleine Menge und erhöht ihre Stärke und Härte.
Das Kaltrollen erhöht jedoch auch die inneren Spannungen im Material, sodass nach der Kälterollen ein weiterer Glühprozess erforderlich sein kann, um diese Belastungen zu lindern. Das kalte Rollen ist ein genauerer Prozess im Vergleich zum heißen Rollen und kann Zirkoniumblätter mit sehr engen Dicketoleranzen und hervorragenden Oberflächenbeschwerden erzeugen.
Endinspektion und Qualitätskontrolle
Sobald das Roll- und Wärmeverfahren abgeschlossen ist, werden die Zirkoniumblätter in der Endinspektion unterzogen. Diese Inspektion umfasst nicht zerstörerische Testmethoden wie Ultraschalltests, Wirbelproben und visuelle Inspektion, um interne oder Oberflächendefekte zu erkennen. Die Blätter werden auch für Dicke, Breite, Länge und Flachheit gemessen, um sicherzustellen, dass sie den angegebenen Abmessungen erfüllen.
Es wird auch mechanische Tests durchgeführt, um die mechanischen Eigenschaften der Zirkoniumblätter zu überprüfen, einschließlich Zugfestigkeit, Ertragsfestigkeit, Dehnung und Härte. Die chemische Analyse wird durchgeführt, um sicherzustellen, dass die chemische Zusammensetzung des Materials den erforderlichen Standards entspricht. Erst nachdem die Blätter alle Qualitätskontrolltests bestanden haben, werden sie als Versandbereitschaft betrachtet.
Anwendungen von Zirkoniumblättern
Zirkoniumblätter, die durch diese Rolling -Prozesse erzeugt werden, haben eine Vielzahl von Anwendungen. Aufgrund ihrer hervorragenden Korrosionsbeständigkeit werden sie häufig in der chemischen Industrie für Herstellungsgeräte wie Reaktoren, Wärmetauscher und Lagertanks verwendet. In der Kernindustrie werden Zirkoniumblätter aufgrund ihres geringen Neutronenabsorptionskreuzes und ihrer guten Korrosionsbeständigkeit in hohen Wasserumgebungen als Verkleidungsmaterial für Kernbrennstoffstangen verwendet.
Kontakt zur Beschaffung
Wenn Sie auf dem Markt für hochwertige Zirkonium -Riegel oder -blätter auf dem Markt sind, lade ich Sie ein, uns für Beschaffungsdiskussionen zu kontaktieren. Wir haben eine Vielzahl von Zirkoniumprodukten, einschließlichZR705 ZirkoniumstangeAnwesendZR702 Zirkoniumstange, UndZR705 Zirkoniumstange. Unser Expertenteam kann Ihnen detaillierte Informationen zu unseren Produkten zur Verfügung stellen und Ihnen helfen, die am besten geeigneten Zirkoniummaterial für Ihre spezifischen Anwendungen auszuwählen.
Referenzen
- ASM Handbuch Band 6: Schweißen, Löschen und Löten. ASM International.
- Metals Handbook Desk Edition, 3. Auflage. ASM International.
- "Rolling of Metals" von J. Tlusty. Herausgegeben von Marcel Dekker, Inc.